

Lochbeitel
EXPERTENWISSEN LOCHBEITEL
Breiten von Lochbeitel
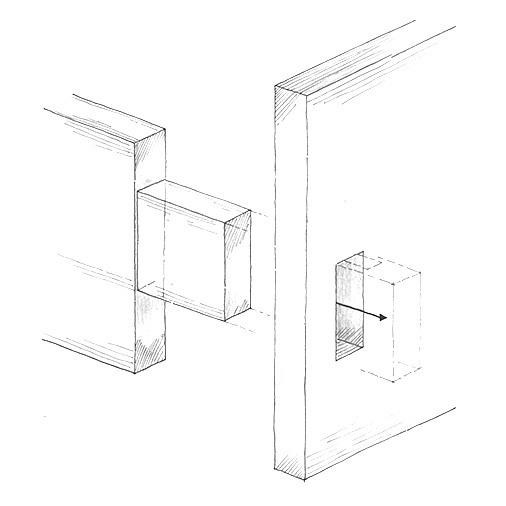
Lochbeitel gibt es in der Regel in Breiten von 6 mm bis 25 mm. Die Breite entspricht dabei den gängigen Zapfenmaßen. Je nach Herstellungsland gestalten sich die Breiten jedoch leicht unterschiedlich. Bei einer Schlitz- und Zapfenverbindung wird das Holz meist gedrittelt. Die beiden Zapfenbrüstungen sind damit genauso breit wie der Zapfen selbst. Wird für das Kantholz, an dem der Zapfen angebracht wird, zölliges Material verwendet (England und USA), ergeben sich bestimmte Zapfenbreiten, die nicht unbedingt mit dem metrischen System übereinstimmen. Gleiches gilt für japanische Lochbeitel, die auch für andere Verbindungstechniken genutzt werden. Die gängigen Breiten sind hier 12, 15, 18 und 24 mm. Sondereisen (Hiro Nomi) habe eine Breite von 30 mm, und sogar 50 mm Eisen sind erhältlich.
Grundsätzlich gilt: Ist der Lochbeitel geringfügig schmäler als der Zapfen, ist die Breite perfekt.
Welcher Stahl eignet sich für Lochbeitel?
Der Stahl für schwere Lochbeitel ist der gleiche, der auch für Stemmeisen verwendet wird. Viele Hersteller wie Kirschen, MHG, Pfeil oder Stubai verzichten auf die exakte Benennung des verwendeten Stahls. Üblicherweise ist hier vereinfacht von »Spezial-Werkzeugstahl« die Rede. Für Stemmeisen eignet sich beispielsweise 90MnCrV8 Stahl, gehärtet auf 62 HRC. Werden Beitel im Gesenk geschmiedet, findet oft 115CrV3 Stahl Verwendung. Die Härte der meisten Lochbeitel liegt zwischen 59 und 62 HRC. Liegt die Härte darunter, legt sich die stark beanspruchte Schneide der Werkzeuge schnell um. Um die Schläge auf die Schneide abzudämpfen, verbauen manche Hersteller, darunter auch Henry Taylor, eine Lederscheibe zwischen dem Schulteransatz am Eisen und der Auflagestelle am Heft. Bei Herstellern im unteren Preissegment, welche die Schulter nicht nachbearbeiten und damit keine saubere Auflagefläche schaffen, dient die Lederscheibe hingegen oft nur zum Ausgleich der geschmiedeten Oberfläche.
Der Keilwinkel und Maße am Lochbeitel
Der Keilwinkel oder Winkel der Schneide liegt bei Lochbeiteln meist bei 30°. Da Beitel grundsätzlich mit dem Hammer getrieben werden, erreichen die Schneiden mit einem 30° Fasenwinkel eine bessere Standzeit, zudem sind sie beim Hebeln stabiler. Für weiches und mittelhartes Holz sind auch 25° Fasenwinkel möglich. Die Veritas Lochbeitel zeichnet eine rund-geschliffene Fasenhinterkante aus. Diese ermöglicht einen Drehpunkt beim Hebeln. Nur der vordere Bereich der Fase ist bei diesen Eisen feingeschliffen bzw. abgezogen.
Spezielle Griffform?
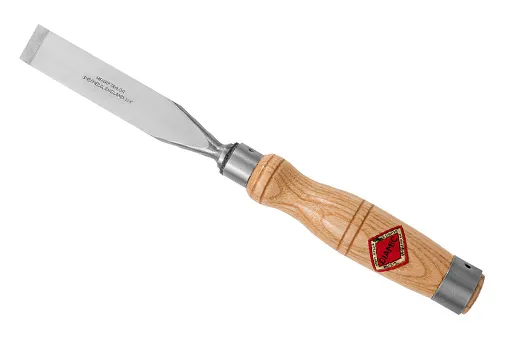
Japanische Lochbeitel
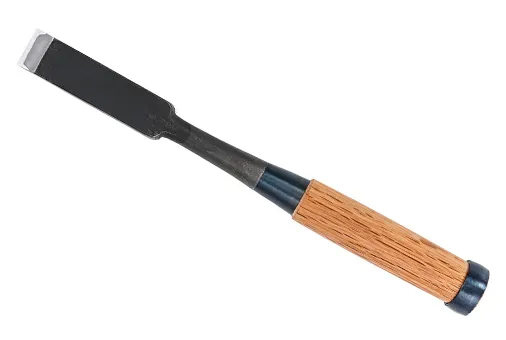
Mukomachi Nomi sind die eigentlichen Lochbeitel. Bei dieser Bauform verjüngt sich die Breite nicht. Der Klingenrücken und die Seitenkanten sind mitunter leicht konkav ausgeführt. Durch diese »hinterschliffene« Form wird bei japanischen Eisen ein Verkanten des Beitels verhindert.
Für welche Holzverbindungen im Möbelbau benötigt man Lochbeitel?
Lochbeitel werden für Verbindungen im Stollenbau, z. B. bei Lochzapfen, verwendet. Solche Verbindungen findet man beispielsweise bei Stühlen, Tischen oder Schränken in Stollenbautechnik. Der Zweck dieser Verbindung ist es, Fußpfosten und Stege zu verbinden. Auch für Fingerzapfen, z. B. beim Bau von Regalen, werden Lochbeitel eingesetzt. In beiden Fällen wird das überschüssige Material des Zapfenlochs zuerst ausgebohrt und anschließend mit dem Lochbeitel nachgearbeitet.
Tipp zum Ausstemmen ohne Vorbohren
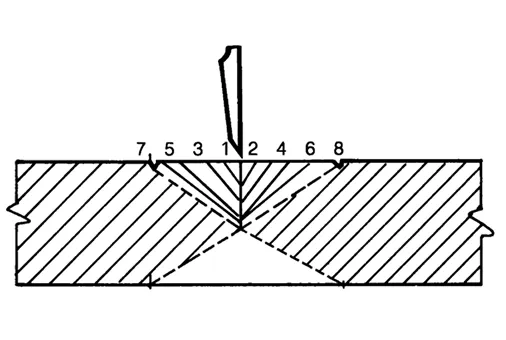
Arbeiten Sie beim Stemmen eines durchgehenden Zapfenlochs V-förmig von innen nach außen bis zur halben Werkstückdicke und dann von der Gegenseite. Die Schneidenfase ist dabei nach außen gerichtet.
